


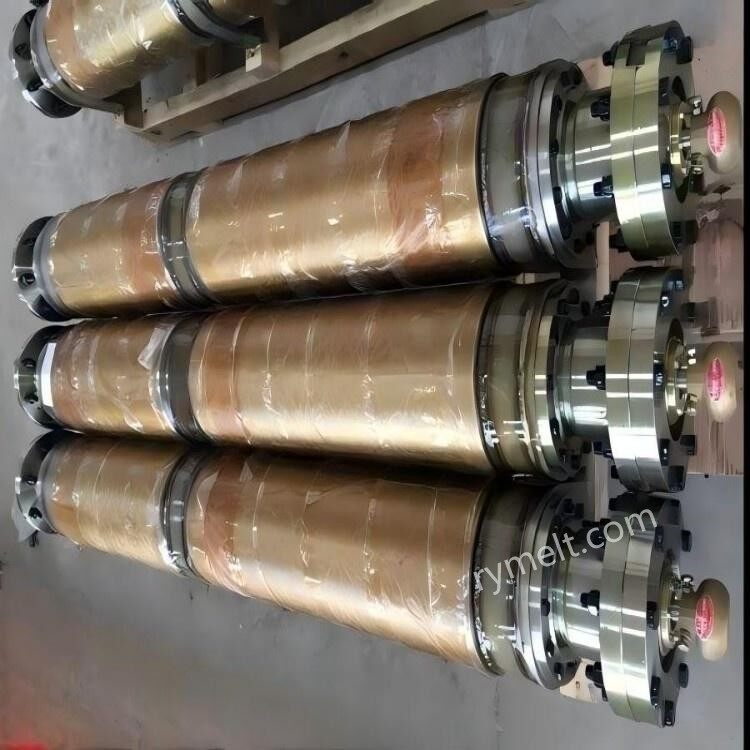
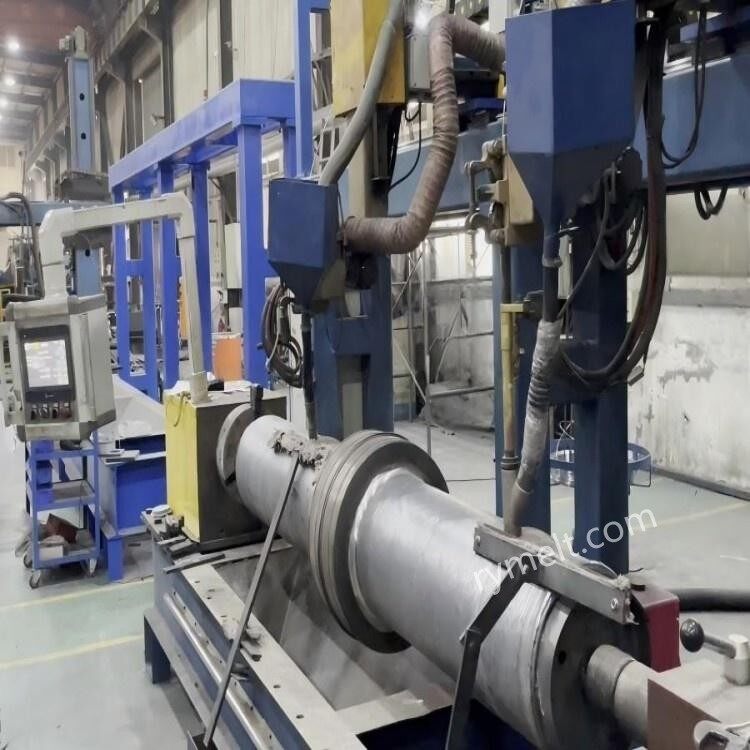
La principale tecnologia di superficie
1. Saldatura ad arco con trasferimento al plasma (PTA)
Caratteristiche: basso apporto termico (<3 kJ/cm), dilution rate <5%, suitable for precision surfacing.
Parametri: corrente 80-200 A, velocità di alimentazione polvere 30-100 g/min, spessore dello strato 1-3 mm.
Applicazione: riparazione-di strati sottili o rinforzo-di superfici ad alta precisione.
2. Saldatura ad arco sommerso (SAW)
Caratteristiche: alta efficienza (tasso di deposito maggiore o uguale a 15 kg/h), adatto per riparazioni di ampie-aree.
Parametri: corrente 400-800 A, tensione 30-40 V, diametro filo 3,2-4,0 mm.
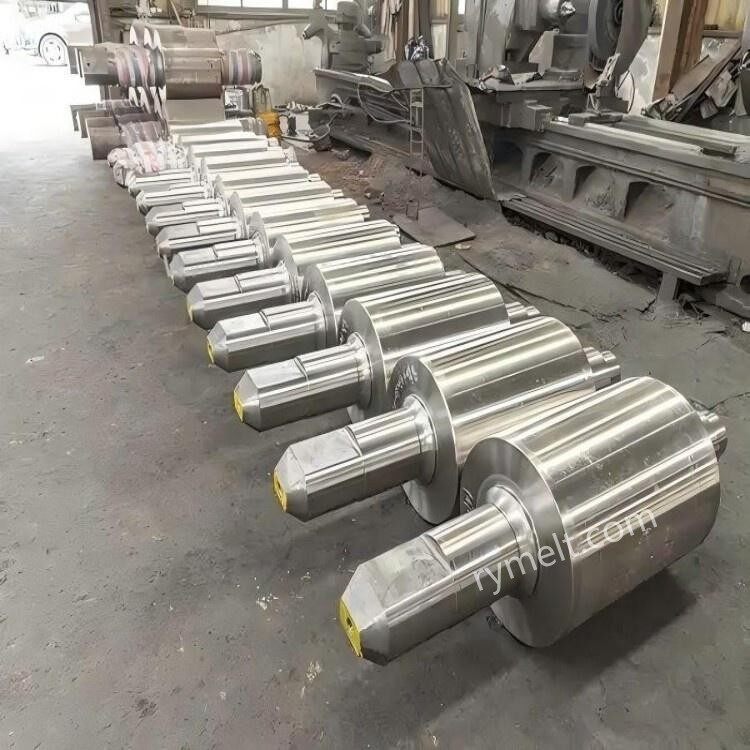
Applicazione: rivestimento complessivo del corpo del rullo, come il rullo di colata continua ricavato dal pieno.
3. Rivestimento laser
Caratteristiche: Tasso di diluizione<3%, small heat-affected zone, but high equipment cost.
Parametri: Potenza laser 2-6 kW, velocità di scansione 0,5-2 m/min.
Applicazione: Riparazione di precisione di rulli di alto valore.
Scenari applicativi tipici
1. Rullo della sezione ventilante della macchina per colata continua
Difficoltà: soggetto a forza di colata sulla pancia della billetta (fino a 200 kN/m²) e stress termico (800-1200 gradi).
Soluzione: rivestimento multi-strato con lega a base di carburo di tungsteno + cobalto-, durezza superficiale maggiore o uguale a HRC58.
2.Rulli piega/raddrizzatori
Difficoltà: Fessure da fatica dovute a carico dinamico.
Soluzione: strato di transizione in lega a base di nichel- + strato resistente all'usura-a base di ferro, tempi di ciclo di fatica termica fino a 10⁶ volte.
3.rullo di supporto dello stampo in rame
Difficoltà: corrosione dell'acqua di raffreddamento e usura meccanica sovrapposte.
Soluzione: rivestimento laser di Inconel 625, potenziale di resistenza alla vaiolatura aumentato a +200 mV (SCE).
Punti di controllo qualità
1.Preriscaldamento e temperatura dell'interstrato
Temperatura di preriscaldamento: 150-300 gradi (regolata in base all'equivalente di carbonio del materiale di base).
Controllo della temperatura dello strato intermedio: inferiore o uguale a 150 gradi per prevenire fessurazioni termiche.
2.Test non-distruttivi
Test ad ultrasuoni (UT): rileva difetti nel legame tra lo strato di rivestimento e il substrato (sensibilità Φ1 mm equivalente).
Test di penetrazione (PT): rilevamento di micro-fessure superficiali (precisione di rilevamento 0,01 mm).
3.Gestione dello stress residuo
Trattamento termico post-saldatura: rinvenimento a 550-600 gradi, mantenuto per 2-4 ore per eliminare oltre l'80% dello stress.
Pallinatura: lo stress di compressione superficiale è aumentato a -400 MPa, la resistenza alla fatica è migliorata.
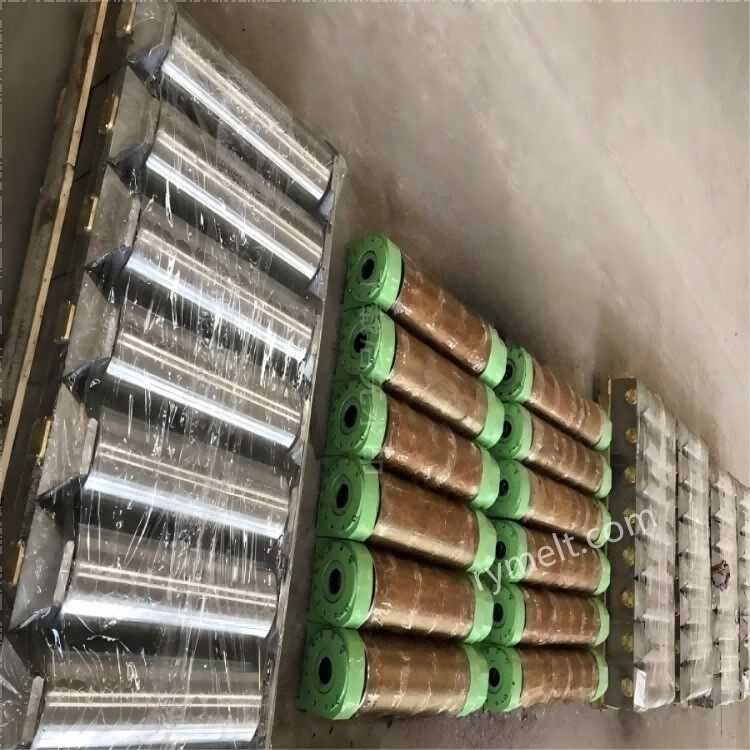
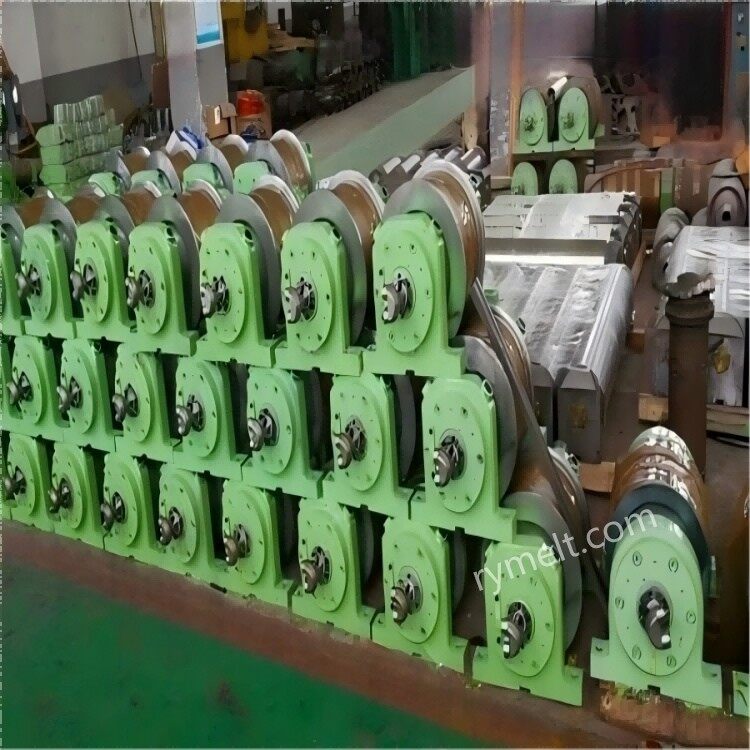
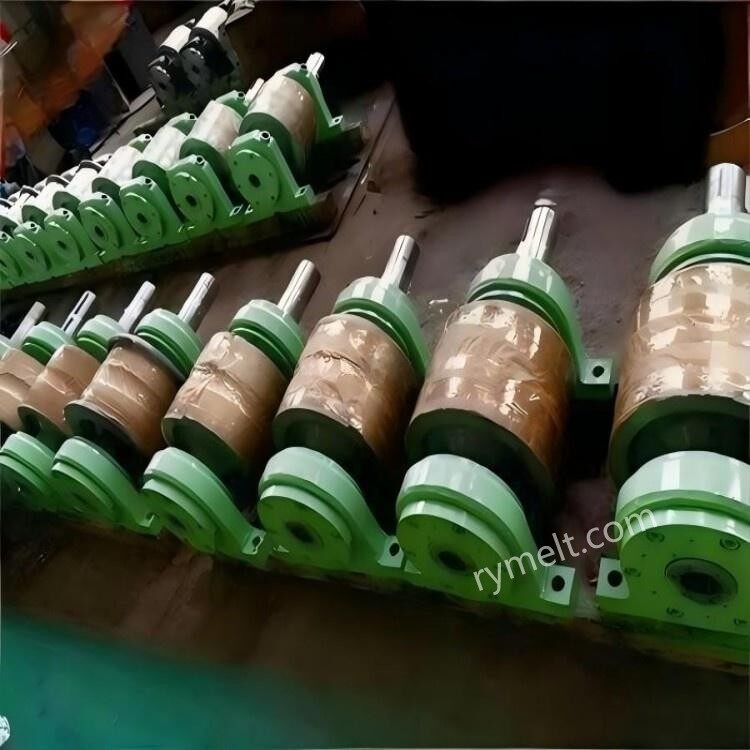
La nostra azienda ha molti anni di esperienza nella produzione e commercializzazione di rulli per saldatura di superfici e disponiamo di personale professionale e tecnico in grado di produrre e lavorare in base alle esigenze individuali dei clienti. I dati dei parametri di cui sopra possono essere utilizzati come riferimento, se hai esigenze specifiche, non esitare a contattarci.


